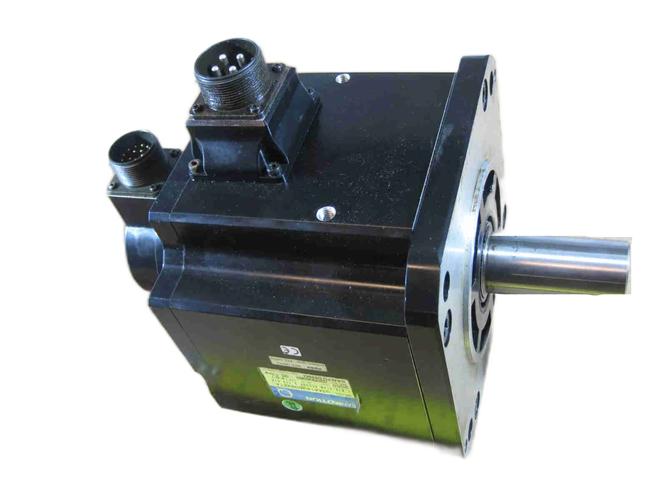
数控精密定位架专用伺服电机与重型伺服控制 门窗设备定位系统的核心动力
引言
在门窗加工设备领域,数控精密定位架的性能直接决定了型材切割、铣削、钻孔的加工精度与效率。而定位架的核心动力来源——专用伺服电机及其控制系统,尤其是重型伺服电机的选型与应用,已成为高端门窗设备制造的关键技术环节。本文将围绕门窗设备伺服定位系统的技术要点,深入探讨专用伺服电机的定做选型与重型伺服控制策略。
一、门窗设备对定位系统的核心需求
门窗型材加工具有截面复杂、长度大、批量大的特点,这对定位系统提出了严苛要求:
- 高精度:定位误差需控制在±0.05mm以内,以确保五金件安装孔位精准;
- 高动态响应:频繁启停与往复运动,要求伺服系统具备短加减速时间;
- 大负载能力:重型定位架自重较大,加之型材惯性,需伺服电机输出充足扭矩;
- 长期稳定性:工业环境连续运行,要求系统可靠耐用。
这些需求直接指向了专用伺服电机的定做与重型伺服控制方案。
二、数控精密定位架的机械结构与伺服选型
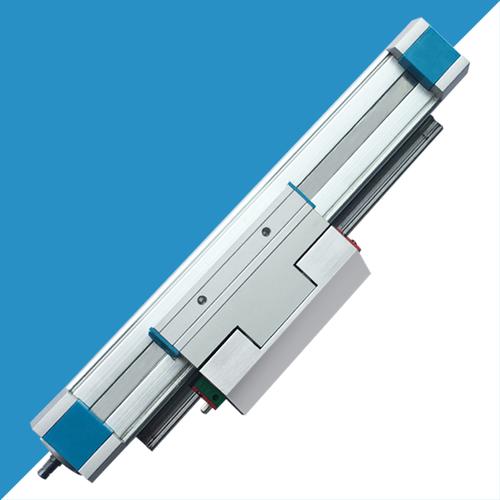
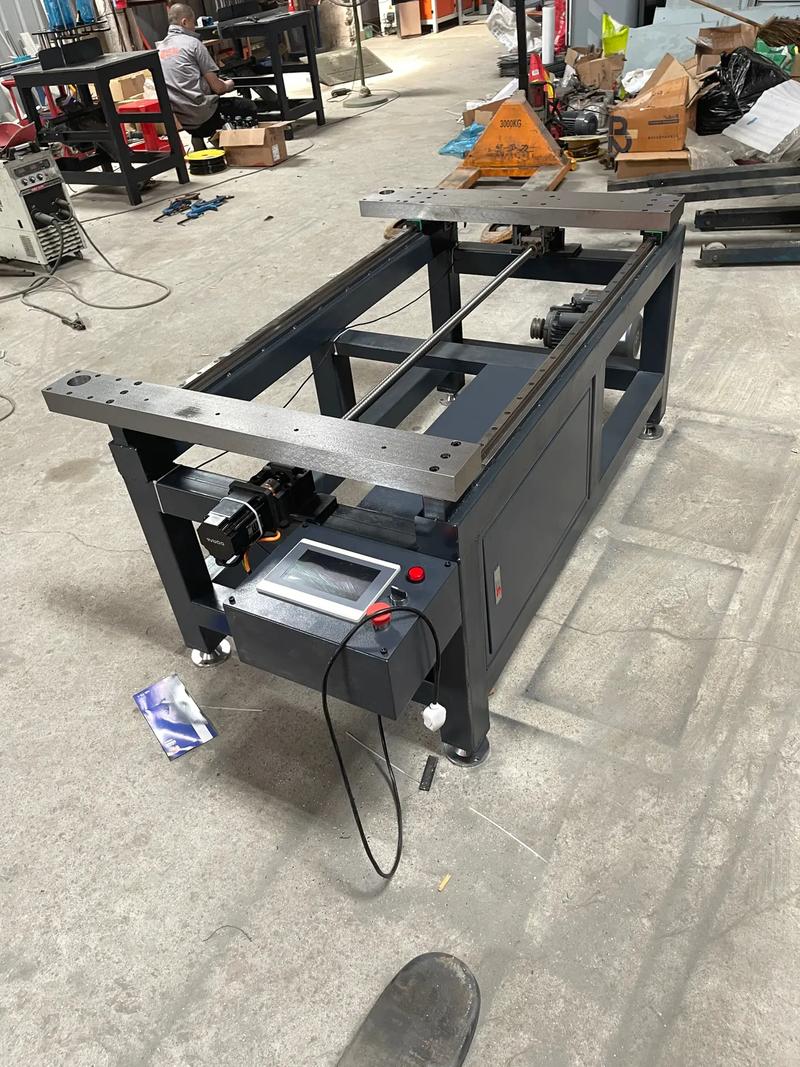
典型的门窗设备定位架通常由直线导轨、齿轮齿条或滚珠丝杠传动、移动横梁及夹紧机构组成。伺服电机需与机械结构刚性匹配。
2.1 专用伺服电机的定做要点
- 扭矩与转速匹配:根据定位架质量、摩擦系数及加速度要求,计算所需连续扭矩与峰值扭矩,选择合适功率。
- 惯量匹配:电机转子惯量与负载惯量的比值应控制在1:5至1:10之间,经典为低于5倍,以保证响应速度。
- 防护等级:门窗车间存在粉尘与切削液,电机宜选用IP65及以上防护等级。
- 编码器精度:17位或23位绝对值编码器可满足高精度定位,无需回零。
- 定制法兰与轴端:为简化安装,常需定制法兰尺寸与输出轴(如带键槽或胀紧套)。
- 抱闸配置:垂直轴或需断电保持的工位必配安全抱闸。
2.2 重型伺服电机的特殊考量
当定位架负载较大(如超过500kg)或速度要求较高时,常规伺服电机可能力不从心,需选用重型伺服电机或伺服减速机组合。重型伺服电机通常具备:
- 更高的过载能力(3倍以上峰值扭矩);
- 强化轴承与转子结构,耐受径向与轴向载荷;
- 独立冷却方式(强制风冷或液冷)以应对持续重载。
三、重型伺服控制系统的关键技术
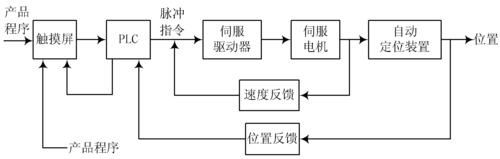
伺服驱动器与控制算法是发挥电机性能的保障。
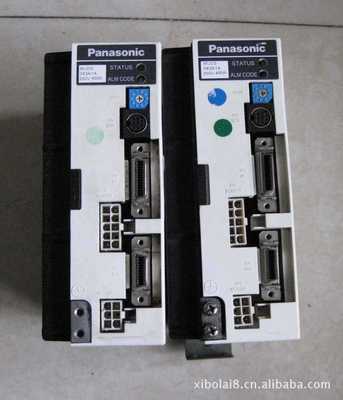
3.1 驱动器选型
- 电流输出能力需覆盖电机峰值电流;
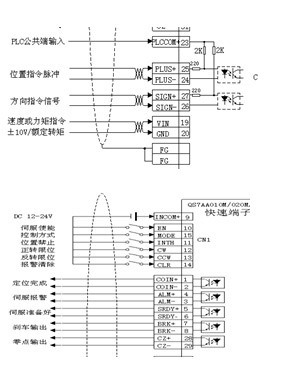
- 支持EtherCAT、CANopen等实时总线,便于多轴同步;
- 内置制动电阻或能量回馈单元,处理重载频繁制动产生的再生能量。
3.2 控制策略
- 三环控制优化:电流环、速度环、位置环PID参数需根据负载特性整定,重型负载宜采用低增益、高积分策略防止振荡。
- 前馈补偿:引入速度前馈与转矩前馈,减小跟踪误差。
- 振动抑制:使用陷波滤波器消除机械共振。
- 增益调度:在加减速阶段动态调整增益,兼顾响应与稳定。
3.3 龙门同步控制
在 wide 门窗加工中心,定位架常为双电机驱动龙门结构,必须实现双轴同步:
- 采用交叉耦合控制或主从控制;
- 实时比较两轴位置误差并补偿;
- 利用总线同步信号确保微秒级同步精度。
四、伺服定位系统在门窗设备中的典型应用
- 双头切割锯定位系统:伺服电机驱动精密丝杠,将切割头快速定位至设定长度,重复精度达±0.02mm。
- 数控钻铣床定位架:重型伺服电机通过齿轮齿条驱动移动横梁,配合多轴插补,实现高效钻孔与铣削。
- 组角机定位装置:伺服驱动定位块,准确对位角码位置,提高组角强度与密封性。
五、定做与选型建议
为用户定做数控精密定位架伺服系统时,建议按以下流程进行:
- 需求分析:收集负载参数、运动曲线、精度指标、环境条件。
- 机械计算:计算惯量、扭矩、转速,初步匹配电机与减速机。拟定型号,也可按需定制绕组与法兰。
- 仿真验证:利用伺服选型及仿真软件模拟动态特性。
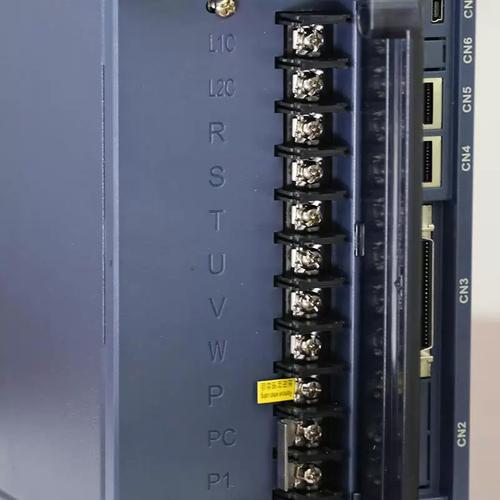
- 电气设计:匹配驱动器、电缆、滤波器及再生单元。
- 现场调试:优化增益、前馈与滤波器参数。
##
门窗设备朝着高速、高精、复合化演进,专用伺服电机与重型伺服控制系统的深度定制已成为竞争的焦点,也是提升中国门窗装备的着力点。只有将精密机械与智能化伺服驱动结合,打造量身定做的动力核心,才能确保运作高效,让门窗设备的定位精度和耐用度实现根本的进步。
如若转载,请注明出处:http://www.youhai-vision.com/product/39.html
更新时间:2026-10-02 18:15:31